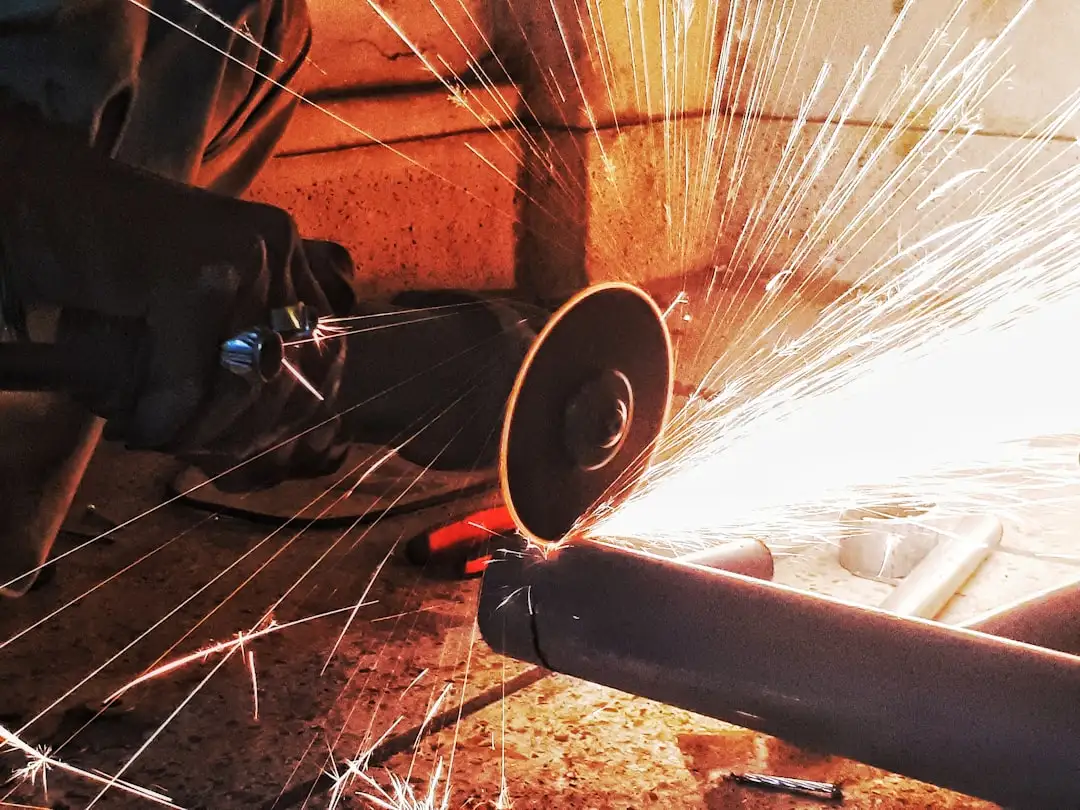
角磨机与切割机在金属加工中的切割效率对比及适用场景分析
在金属加工车间里,手持电动工具的选型往往直接决定了下料速度和后续装配精度。不少师傅面对3mm以下的薄壁方管或直径20mm内的实心圆钢时,习惯性抓起角磨机装上切割片就切,而遇到批量较大的角铁、槽钢时又会犹豫是否该换切割机。这两种设备看似都能完成切断任务,但切削机理、热影响区控制和单位时间去除率存在本质差异。重庆安云途贸易有限公司在长期服务西南地区金属加工客户的过程中,积累了大量现场对比数据,本文从技术参数和实际工况出发,梳理两者的效率分界与适用场景。
切割机理差异决定效率天花板
角磨机本质上属于高速磨削工具,靠薄片砂轮或树脂切割片以80m/s左右的线速度对金属进行磨除式切断。切割过程中产生的热量集中在极窄的切口区域,切口宽度通常只有1.5-2.5mm,材料损耗小,但单位时间进给量受限于砂轮磨损速度和操作者施加的下压力。实测数据显示,切割一根40×40×3mm的角钢,角磨机平均耗时约12-18秒,且切割片直径会随着消耗从100mm缩至70mm左右,效率呈递减趋势。
切割机(此处指型材切割机或砂轮切割机)则通过电机驱动大直径砂轮(350-400mm),配合夹具固定工件,利用杠杆或螺纹进给施加稳定压力。由于砂轮线速度更高且直径大,单次切割深度更深,切断同规格角钢仅需5-8秒。这里需要区分的是,电钻虽然也能配合开孔器进行金属切割,但其设计初衷是旋转钻孔,轴向力与径向力不匹配,不适合作为常规切断工具使用。

适用场景的边界划分
从现场经验来看,选择哪种工具取决于三个变量:材料截面尺寸、切割精度要求、连续作业时长。以下分类可供参考:
- 优先选角磨机:薄板(≤2mm)、小截面型材、现场安装需快速断料、切割位置狭窄或需斜切、偶尔使用且预算有限。
- 优先选切割机:截面≥30×30mm的角钢或槽钢、批量下料(单日切割量超过50刀)、需要切口平整且垂直度可控、长时间连续作业。
- 配合使用:先用切割机完成主切断,再用角磨机修磨毛刺或开坡口,这是多数加工店的标配流程。
值得注意的是,切割机虽然效率高,但砂轮直径大、惯性大,空载启动电流可达额定电流的3-5倍,对车间供电线路有一定要求。而角磨机功率通常在800-1400W之间,普通220V插座即可带动,移动灵活性强。重庆安云途贸易有限公司在为客户配套电动工具时,会先了解其日均切割量和最大截面尺寸,再推荐对应规格,避免“大马拉小车”或效率瓶颈。

效率之外的隐性成本
如果只看切断时间,切割机优势明显。但实际生产中还需计算砂轮消耗成本、工件热影响区以及后续加工余量。角磨机切割片单价低但寿命短,切割不锈钢时一片往往只能切3-5刀;切割机砂轮单价高但可修整后重复使用,分摊到单刀成本反而更低。另外,角磨机手持操作时切口容易偏斜,后续焊接需填补更多焊材;切割机配合角度夹具可将垂直度控制在1°以内,减少装配校正时间。
对于厚度超过6mm的实心材料,两种砂轮切割方式都会出现明显烧伤和毛刺,此时应考虑带锯床或等离子切割。手持电钻配合金属开孔器仅适用于管道开孔或薄板异形切割,不能替代切断工具。理解每种电动工具的能力边界,比单纯比较参数更有价值。
随着无刷电机和锂电平台的发展,大扭矩充电式角磨机和便携式切割机正在改变户外作业习惯。重庆安云途贸易有限公司建议加工户根据自身订单结构配置工具组合:以薄壁管材为主的安装队可侧重角磨机,以型材批量下料为主的加工店应优先配置切割机,并保留一台角磨机用于修磨和应急切断。合理的工具搭配,往往比单一追求高功率设备更能提升整体产出。